English
 Français
 Español


Content
- 1 Pourquoi les unités de captage du carbone sont les premiers systèmes thermiques
- 2 Refroidissement des gaz de combustion et récupération de chaleur
- 3 Alimentation en vapeur pour la régénération : rôles des chaudières HRSG et de récupération de chaleur résiduelle
- 4 Sélection des composants : tubes à ailettes, matériaux et nettoyage
- 5 Vérifications des risques en matière d'approvisionnement et d'ingénierie
Une unité au charbon de 250 MW avec captage post-combustion peut envoyer chaque année 1,2 à 1,6 million de tonnes de fumées à travers son absorbeur. L’absorbeur lui-même n’est généralement pas l’élément limitant. Les problèmes les plus difficiles sont thermiques : refroidir les fumées de 140°C à environ 45°C, fournir 100 à 150 tonnes par heure de vapeur basse pression au rebouilleur et maintenir les surfaces d'échange thermique propres et résistantes à la corrosion pendant une campagne de 20 ans.
C'est pourquoi les unités de captage du carbone doivent être spécifiées comme des systèmes intégrés de récupération de chaleur, et non comme une colonne autonome accompagnée d'un ensemble de solvants. L'équipement qui gère le refroidissement des gaz de combustion, le chauffage des condensats et la génération de vapeur par le rebouilleur détermine si l'usine de captage atteint son objectif de pénalité énergétique ou consomme discrètement plus de vapeur que ce qui était promis dans le cas de conception. Cet article explique où se situent ces tâches thermiques, quels composants les portent et ce qu'il faut vérifier avant d'émettre un bon de commande.
Pourquoi les unités de captage du carbone sont les premiers systèmes thermiques
La plupart des unités de captage du carbone en fonctionnement utilisent des solvants aminés aqueux. L’étape de régénération constitue la plus grande charge thermique continue. En fonction de la formulation du solvant, de la charge en CO2 et de la pression du stripper, le rebouilleur consomme environ 2,8 à 3,6 GJ par tonne de CO2 capturé. Pour une usine de captage d'un million de tonnes par an, cela se traduit par 100 à 150 tonnes par heure de vapeur saturée, généralement entre 0,3 et 0,5 MPa. Si la vapeur provient d’un cycle de turbine existant, elle réduit la puissance nette produite ; s'il provient d'une chaudière auxiliaire, cela ajoute des coûts de carburant et des émissions.
Trois fonctions thermiques dominent le bilan de l'installation :
- Refroidissement des gaz de combustion et élimination de l'eau avant l'absorbeur, généralement de 120 à 160 °C jusqu'à 40 à 50 °C.
- Alimentation en vapeur du rebouilleur à pression et température stables, avec un faible risque de transfert.
- Échange thermique de solvant pauvre/riche et refroidissement du produit CO2, qui influencent la dégradation du solvant et l'énergie de compression.
Chaque devoir a une réponse matérielle différente. Le point commun est que les échangeurs de chaleur à surface étendue et les chaudières de récupération de chaleur perdue peuvent récupérer de l'énergie qui autrement serait rejetée dans l'eau de refroidissement ou dans la cheminée. Cette récupération compense directement la demande en vapeur de l’usine de captage.
Refroidissement des gaz de combustion et récupération de chaleur
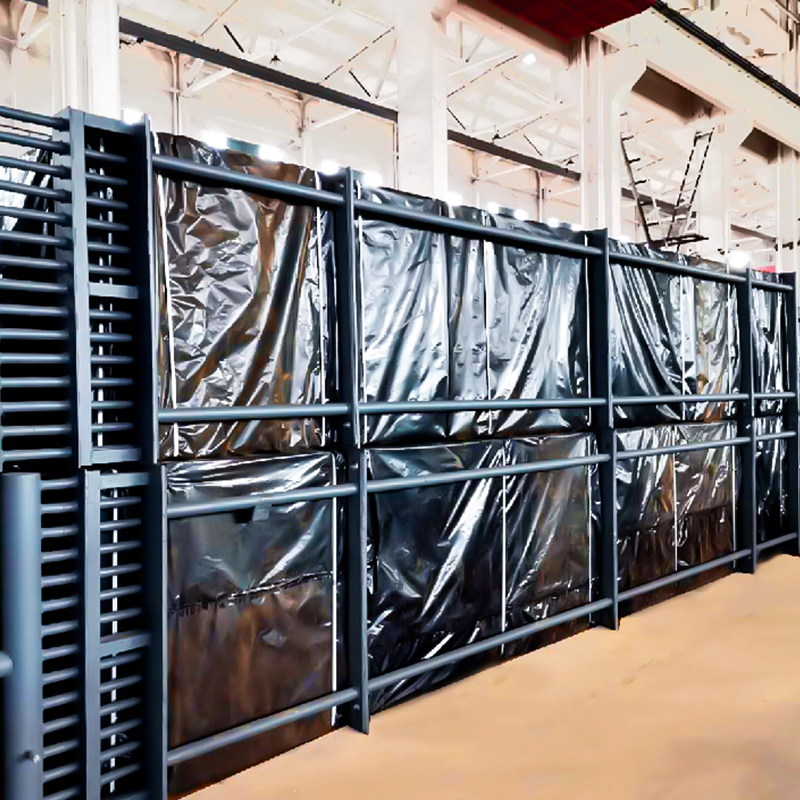 Économiseur pour gaz de combustion de queue de chaudière Température des gaz de combustion à l'entrée | 120-200°C | | Température des fumées de sortie | 100-150°C | | Température de l'eau d'alimentation à l'entrée | 80-120°C | | Température de l'eau d'alimentation de sortie | 150-20... Voir le produit →
À l’entrée d’une unité de captage, les gaz de combustion sont trop chauds et trop humides pour la plupart des absorbeurs d’amines. La trempe directe à l'eau est simple, mais elle consomme de l'eau traitée et envoie la chaleur récupérée dans l'atmosphère. Un échangeur de chaleur indirect récupère la chaleur sensible tout en refroidissant le gaz vers la fenêtre de l'absorbeur. La chaleur récupérée peut préchauffer l’eau d’alimentation de la chaudière, l’eau de retour du chauffage urbain ou l’air de combustion.
Pour les unités alimentées au charbon et à la biomasse, la section de refroidissement des gaz de combustion ressemble souvent à un économiseur à basse température. Le défi de conception n’est pas le coefficient de transfert thermique ; c'est le point de rosée acide. Lorsque la paroi du tube descend en dessous du point de rosée de l'acide sulfurique, de la condensation se forme et la corrosion commence. La solution pratique consiste à maintenir la température du métal au-dessus du point de rosée pendant le fonctionnement normal, ou à spécifier des matériaux résistants à la corrosion tels que l'acier ND, le Corten ou l'acier inoxydable lorsque le service ne peut éviter la condensation.
Un économiseur de gaz de combustion en aval est un choix courant car il peut être intégré en aval du préchauffeur d'air existant, en utilisant la chaleur capturée pour augmenter la température de l'eau d'alimentation ou pour générer de la vapeur à basse pression. La même unité peut réduire la charge de refroidissement sur le refroidisseur à contact direct, ce qui réduit la consommation d'eau et le dosage de produits chimiques. Dans le cadre d’une rénovation par captage, il s’agit souvent du moyen le moins coûteux de récupérer une partie de la pénalité énergétique.
Alimentation en vapeur pour la régénération : rôles des chaudières HRSG et de récupération de chaleur résiduelle
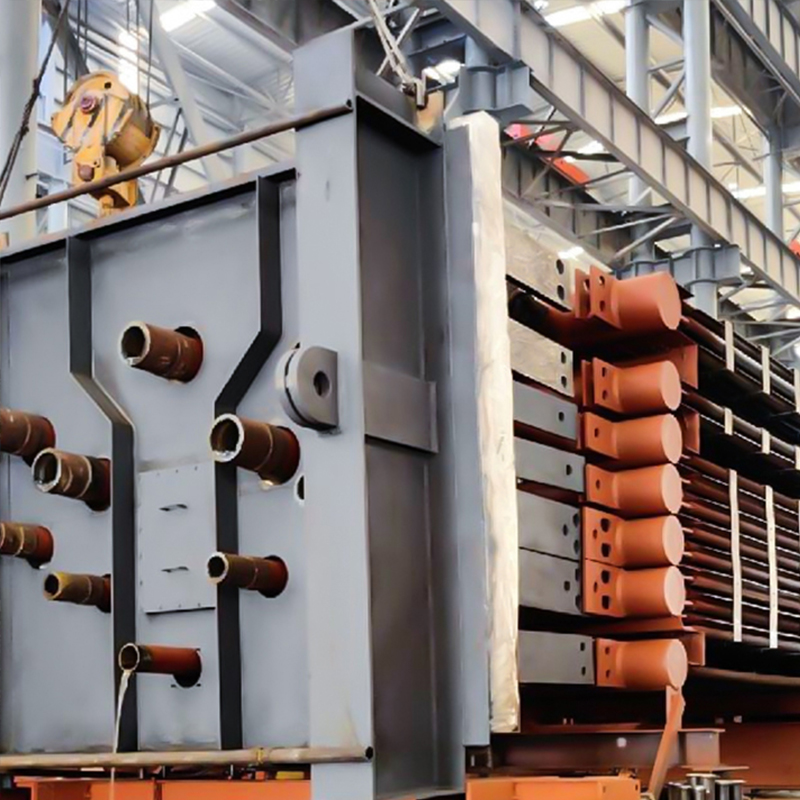 Chaudière à chaleur résiduaire industrielle Volume de fumées |320 000 Nm³/h| | Température des fumées à l'entrée |450°C| | Température de sortie des fumées |100°C| | Taux d'évaporation de la vapeur |3,8-54,5 t/h| | Pression de vapeur |0.... Voir le produit →
Les unités de captage du carbone ont besoin de vapeur, et elles en ont besoin de manière fiable au niveau du rebouilleur. Dans les centrales électriques à cycle combiné, le générateur de vapeur à récupération de chaleur (HRSG) peut fournir de la vapeur d'extraction à partir d'un étage de pression intermédiaire. Dans les sites industriels, une chaudière à chaleur résiduelle peut récupérer la chaleur des gaz d’échappement du four, des gaz de traitement ou des gaz d’échappement des turbines à gaz pour produire la vapeur requise. La question clé du choix est de savoir si la source de vapeur peut suivre le profil de charge de l’usine de captage sans perturber le processus hôte.
Une chaudière à chaleur résiduaire conçue pour le service de captage doit gérer deux modes de fonctionnement : le fonctionnement de captage normal et le contournement de captage. Pendant le bypass, la chaudière peut voir des températures de gaz de combustion plus élevées ou des débits différents. Le système de contrôle, la taille du tambour et les surfaces du surchauffeur ou de l’évaporateur doivent tolérer les deux. Si le rebouilleur nécessite de la vapeur saturée, la chaudière doit être spécifiée avec un espace de vapeur et une efficacité de séparateur adéquats pour éviter les transferts, qui peuvent encrasser le solvant et endommager le décapant.
Lorsque l'usine hôte dispose déjà d'un HRSG, l'unité de captage peut être en mesure d'utiliser de la vapeur basse pression provenant du tambour basse pression ou d'une extraction. C'est souvent moins cher qu'une nouvelle chaudière, mais ce n'est pas gratuit : la vapeur a déjà traversé un étage de turbine, donc son utilisation pour la régénération réduit la production d'électricité. Une chaudière dédiée à la chaleur résiduelle peut parfois récupérer la chaleur d'un flux qui autrement serait évacué, transformant ainsi un flux résiduaire en fonction de rebouilleur.
Sélection des composants : tubes à ailettes, matériaux et nettoyage
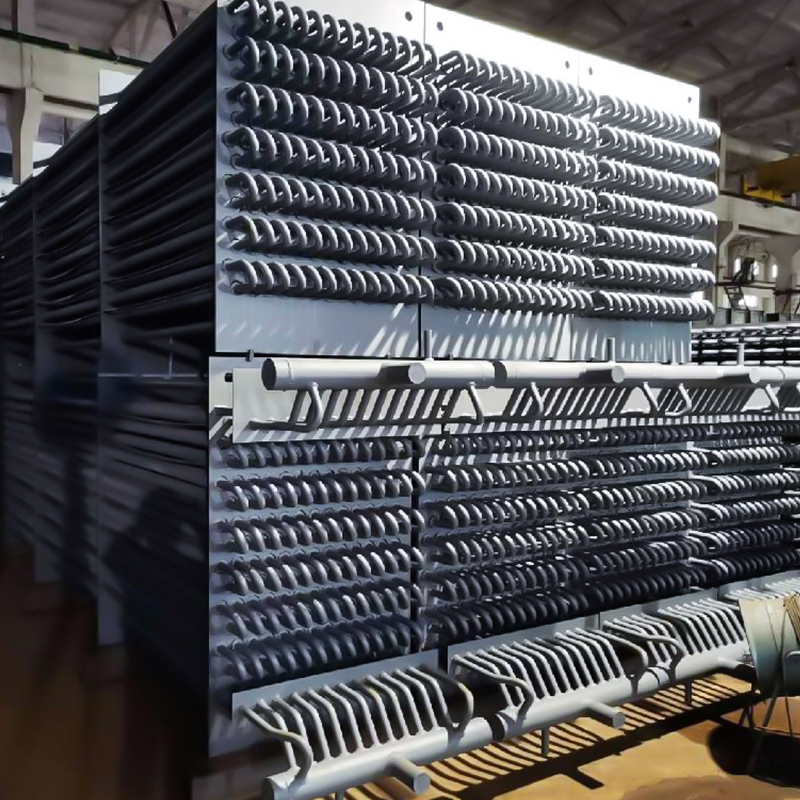
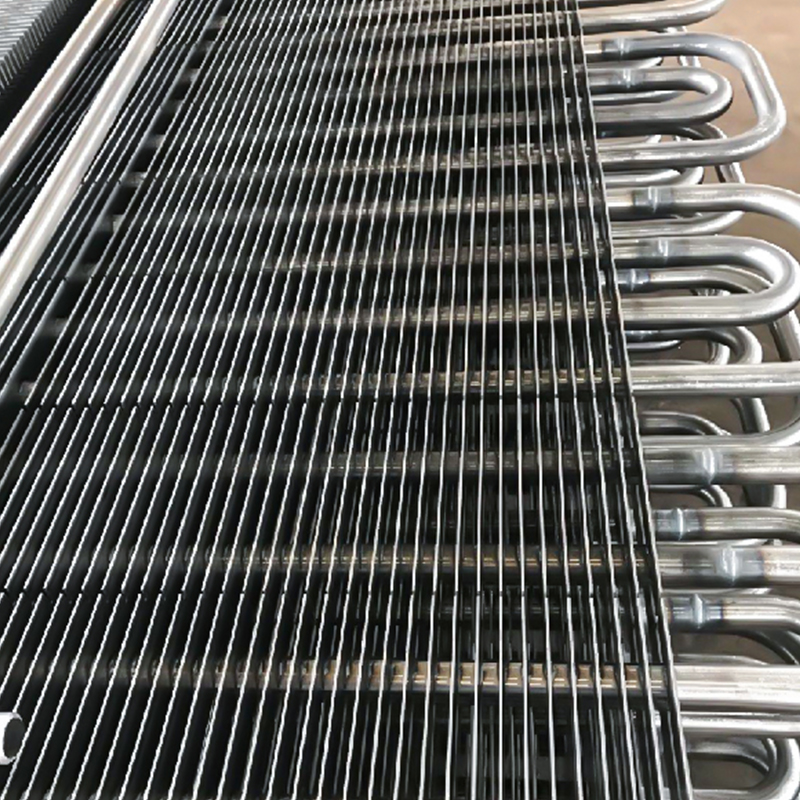 Tube à ailettes de type H Tube OD 25-65mm Épaisseur de paroi du tube ≥3mm Dimensions des ailettes 70mm×70mm, 75mm×75mm, 95mm×89mm, etc. Épaisseur des ailettes 0,3-0,4mm Pas des ailerons 3-10mm Matériau : Acier au carbone, inoxydable... Voir le produit →
À l’intérieur du refroidisseur de gaz de combustion, de l’économiseur et du préchauffeur d’eau d’alimentation du rebouilleur de l’unité de captage, la surface du tube fait le travail. Les surfaces étendues augmentent la surface côté gaz sans augmenter l'enveloppe de pression. Le choix entre les tubes à ailettes de type H, les tubes à ailettes en spirale et les tubes lisses affecte le transfert de chaleur, l'encrassement et la stratégie de nettoyage.
| Paramètre | Tube à ailettes de type H | Tube à ailettes en spirale | Tube lisse |
|---|---|---|---|
| Surface de transfert de chaleur par unité de longueur | Modéré à élevé | Élevé | Faible |
| Résistance à l'encrassement dans les gaz chargés de cendres | Bien ; les canaux ouverts résistent au pontage | Modéré ; les espaces entre les ailettes peuvent se boucher | Bon mais grande empreinte |
| Méthode de nettoyage | Souffleurs de suie, lavage à l'eau | Souffleurs de suie, lavage soigneux à l'eau | Souffleurs de suie, nettoyage mécanique |
| Ajustement typique dans l'unité de capture | Refroidisseur de fumées, économiseur | Gaz propre ou faible encrassement | Élevé-temperature or abrasive duty |
La sélection des matériaux suit la même logique. L'acier au carbone est acceptable au-dessus du point de rosée acide. Pour des températures de métal plus basses, envisagez des qualités résistantes à la corrosion ou un revêtement protecteur. Le joint tube-collecteur est une soudure critique : il doit être étanche lors des cycles thermiques, car même une petite fuite peut contaminer la boucle de solvant ou créer un point froid qui accélère la corrosion.
L'accès à l'encrassement et au nettoyage doit être décidé au stade de l'aménagement. Une unité de captage qui semble efficace en termes de bilan thermique et massique peut perdre 10 à 15 % de ses performances de transfert de chaleur en quelques mois si les voies de soufflage de suie sont bloquées ou si le pas du tube est trop serré pour la charge de cendres attendue. Les tubes à ailettes de type H sont souvent choisis pour les gaz de combustion dérivés du charbon car leurs canaux droits sont plus faciles à nettoyer que les ailettes en spirale denses.
Vérifications des risques en matière d'approvisionnement et d'ingénierie
Les échangeurs de chaleur et les chaudières de récupération de chaleur dans une unité de captage du carbone sont des pièces sous pression. Ils doivent être conçus, soudés, inspectés et documentés selon un code reconnu. Dans la plupart des projets internationaux, la section I ou la section VIII du code ASME sur les chaudières et les appareils à pression s'applique, selon le composant et la juridiction. Les normes ISO 9001 et ISO 3834-2 fournissent le cadre de gestion de la qualité et de fabrication par soudage. Pour une liste de contrôle pratique de la conformité des pièces sous pression, voir ceci Guide de conformité des pièces sous pression ASME pour les ingénieurs .
Avant d’attribuer un contrat, posez trois questions :
- Le fournisseur peut-il réaliser ensemble l’évaluation thermique et la conception mécanique, ou transmet-il une fiche technique à un fabricant ? Les unités de captage ont souvent un espace restreint et des conditions de gaz de combustion variables. Un fournisseur capable d'effectuer des contrôles d'apport de chaleur et de convertir les dessins de projet en dessins de fabrication réduit les risques d'interface.
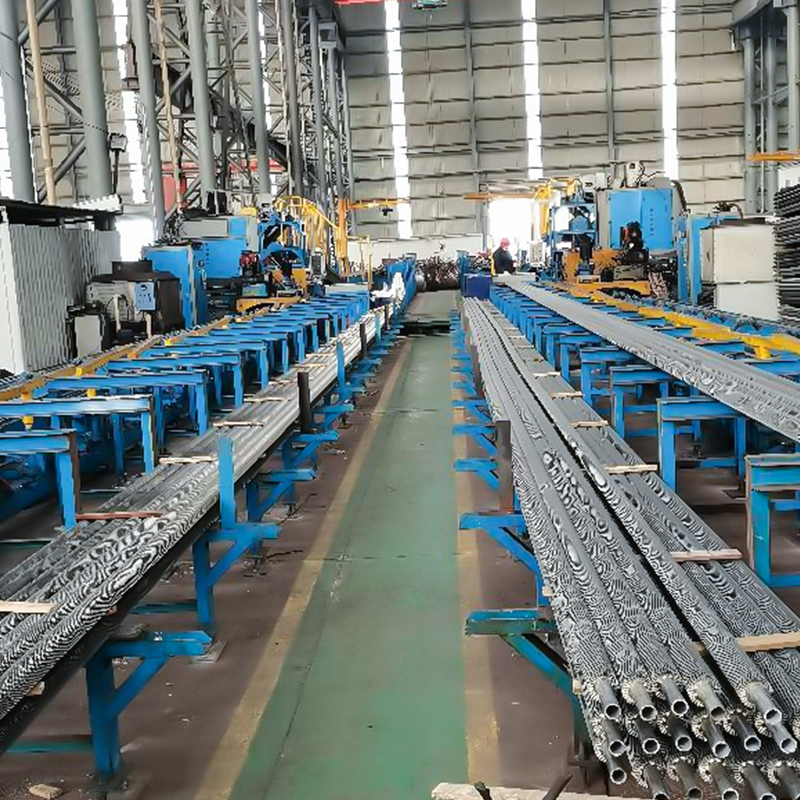
- Quel est le plan de soudage et d’inspection ? Les lignes de soudage automatisées et l'imagerie radiographique ou radiographique en temps réel ne sont pas des détails marketing ; ils déterminent si les soudures tube-collecteur réussissent un test de fuite à l'hélium et survivent aux cycles thermiques.
- Quelles sont les preuves de livraison et de capacité ? Les grands projets EPC ont besoin d’une visibilité sur le tonnage. Un fabricant avec une production annuelle supérieure à 20 000 tonnes et une expérience dans les secteurs de l’énergie, de la pétrochimie et de l’industrie lourde peut généralement mieux absorber les changements d’horaire qu’un petit atelier.
Il est également utile d’examiner les connaissances techniques du fabricant et son expérience en matière d’exportation avant de clarifier l’offre technique. Pour les projets dans plusieurs juridictions, les dossiers de documentation, la traçabilité des matériaux et la coordination des inspections par des tiers sont autant importants que la conception thermique. Un fournisseur qui a livré dans plus de 50 pays est plus susceptible d’avoir déjà mis en place des procédures pour ces exigences. Vous pouvez consulter l’expérience en ingénierie et en fabrication du fabricant dans le cadre du processus de présélection.
Les unités de captage du carbone réussissent ou échouent en matière d’intégration thermique. L’absorbeur et le solvant retiennent l’essentiel de l’attention, mais le refroidisseur de gaz de combustion, l’économiseur, la chaudière de récupération de chaleur et les surfaces des tubes à ailettes déterminent la quantité de vapeur dont le rebouilleur a réellement besoin et la part de la pénalité énergétique de l’usine qui peut être récupérée. Commencez tôt les spécifications thermiques, gardez le point de rosée acide et les marges d'encrassement visibles dans la configuration, et choisissez des fournisseurs de pièces sous pression qui peuvent démontrer la conformité au code, la qualité du soudage et la capacité de livraison EPC importante. Bien réalisé, l’équipement de récupération de chaleur n’est pas un complément à l’unité de captage ; c'est la pièce qui rend l'unité de capture économiquement durable.