English
 Français
 Español


Content
- 1 Comment fonctionne la recompression mécanique des vapeurs
- 2 Où MVR livre aujourd'hui
- 3 À quoi ressemblent les chiffres
- 4 Limites de sélection : là où MVR a du mal
- 5 MVR, TVR ou multi-effet : une vue côte à côte
- 6 Intégrer le MVR dans un plan de récupération de chaleur à l'échelle de l'usine
- 7 Points pratiques à retenir pour les ingénieurs et les acheteurs
Un évaporateur concentrant 20 000 kg d'eau par heure en service simple effet consomme environ 22 000 kg de vapeur vive chaque heure de fonctionnement. Avec des coûts de vapeur industriels typiques de 30 à 50 dollars par tonne, cela représente une facture de carburant à sept chiffres sur une seule année d'exploitation. La recompression mécanique de la vapeur (MVR) existe parce que la majeure partie de cet argent achète de la chaleur qui est jetée : la vapeur bouillie du produit transporte la même chaleur latente que celle qui vient d'être achetée, et dans un train conventionnel, elle est condensée contre l'eau de refroidissement et évacuée à l'extérieur.
Le verdict court pour quiconque évalue la technologie : MVR recompresse légèrement la vapeur de traitement afin qu'elle puisse se condenser du côté chauffage de l'évaporateur et faire bouillir plus de liquide. Un kilowattheure d'électricité du compresseur effectue alors le travail d'évaporation d'environ 10 à 25 kilowattheures de vapeur, et la demande de vapeur vive tombe à une charge minimale d'environ 0,02 à 0,05 kg par kg d'eau évaporée. Pour les évaporateurs chargés en continu avec une élévation du point d’ébullition gérable, il s’agit de la voie d’évaporation la moins coûteuse d’exploitation disponible.
Comment fonctionne la recompression mécanique des vapeurs
Le modèle mental le plus propre est une pompe à chaleur à cycle ouvert. La vapeur quittant la surface d'ébullition de l'évaporateur, généralement de la vapeur d'eau, entre dans un compresseur au lieu d'un condenseur. Le compresseur augmente sa pression de proche de la pression atmosphérique à environ 1,2 à 1,5 bar absolu, ce qui élève la température de condensation d'environ 95 à 100 °C à 105 à 112 °C. Cette modeste remontée est tout le truc : la vapeur comprimée se condense à l'intérieur du côté chauffant de la calandre, libérant sa chaleur latente à travers une petite différence de température pour faire bouillir plus de liquide, et le condensat sort sous forme d'eau chaude et propre. Au-delà des pertes de chaleur et du préchauffage du produit, la boucle n'a pas besoin de vapeur vive en fonctionnement régulier ; une petite source auxiliaire couvre le démarrage et la réduction de la charge.
Types de compresseurs et augmentation de la température
La sélection du compresseur suit la levée requise. Les ventilateurs centrifuges à un étage gèrent les grands volumes de vapeur d'eau évaporés avec des hauteurs allant jusqu'à environ 20-25 K, tandis que les machines à double vis et les arrangements de ventilateurs à deux étages étendent la plage pour des hauteurs plus élevées. L'élévation dont vous avez besoin n'est pas une préférence : elle est égale à l'élévation du point d'ébullition de la liqueur plus la différence de température requise pour pousser la chaleur à travers la surface de l'évaporateur, de sorte que la chimie du processus et la conception du transfert de chaleur le définissent pour vous.
Où MVR livre aujourd'hui
La technologie est établie partout où de grands volumes d’eau ou de solvant doivent être évaporés en continu et où la vapeur est raisonnablement propre :
- Produits laitiers : concentration de lait, de lactosérum et de perméat, l'un des premiers à l'avoir adopté à grande échelle
- Aliments et boissons : jus de fruits, sirops de sucre et bouillons
- Pâtes et papiers : préconcentration de la liqueur noire avant la chaudière de récupération
- Produits chimiques et pharmaceutiques : récupération de solvants et flux de tête de distillation
- Eaux usées et zéro rejet liquide : concentration de la saumure en amont des cristalliseurs
- Dessalement : unités de compression mécanique de vapeur pour la production d'eau de petite et moyenne taille
Des limites pratiques s’appliquent toujours. La plupart des systèmes commerciaux maintiennent les températures d'ébullition en dessous d'environ 100-110 °C, car les matériaux du compresseur et les joints d'arbre deviennent coûteux au-delà de cette plage, et les liqueurs contenant du chlorure poussent les pièces en contact avec l'acier inoxydable 316L, les qualités duplex ou les alliages supérieurs. L'élévation du point d'ébullition de la liqueur reste la raison la plus courante pour laquelle un projet MVR proposé est repensé.
À quoi ressemblent les chiffres
Première conclusion : lorsque le réseau électrique est fiable et que la vapeur est chère, les projets MVR sont généralement amortis en un à trois ans. Un évaporateur à simple effet consomme environ 1,1 kg de vapeur par kg d'eau évaporée, et même un train à cinq effets en a encore besoin d'environ 0,25 kg. Une unité MVR remplace la majeure partie de cette quantité par 15 à 30 kWh d'électricité du compresseur par tonne d'évaporation, en fonction de l'ascenseur. Contre 30 à 50 dollars par tonne de vapeur et 0,08 à 0,12 dollars par kWh d'électricité, le coût d'exploitation par tonne d'eau évaporée tombe de 30 dollars ou plus à environ 1,5 à 3,5 dollars. Pour une usine de 10 tonnes par heure fonctionnant 8 000 heures par an, les économies réalisées sur un fonctionnement à effet unique se situent entre 2 et 3 millions de dollars par an.
La demande en eau de refroidissement chute également fortement, car la chaleur latente est recyclée au lieu d'être rejetée. Les compromis se situent du côté capital : un compresseur avec entraînement et commandes, une zone de transfert de chaleur plus grande car la différence de température de fonctionnement est faible et une infrastructure électrique dimensionnée pour une charge moteur continue. Le compresseur est également une machine rotative unique dans une boucle critique, de sorte que les pièces de rechange, la surveillance de l'état et le personnel de maintenance qualifié font partie du budget d'exploitation dès le premier jour.
Limites de sélection : là où MVR a du mal
Avant de présélectionner MVR, effectuez ces vérifications dans l’ordre. Chacun a disqualifié de vrais projets :
- Élévation du point d’ébullition. Le compresseur doit surmonter le BPE de la liqueur ainsi que la différence de température de transfert de chaleur. Une fois que le BPE dépasse environ 15-20 K, les ventilateurs à faible portance abandonnent et le choix se réduit aux compresseurs à vis, à la recompression thermique de vapeur ou aux conceptions multi-effets.
- Comportement salissant. Les faibles différences de température et les grandes surfaces ne laissent aucune marge aux tubes encrassés. Une couche de tartre qui gênerait à peine une calandre chauffée à la vapeur peut effondrer le bilan thermique d'un MVR, le nettoyage sur place doit donc faire partie de la conception.
- Profil de charge. MVR réalise ses économies grâce à un service régulier et continu. Les cycles de traitement par lots fréquents, les délais de traitement importants et les arrêts prolongés érodent rapidement la rentabilité.
- Corrosion et matériaux. Le transfert de sels et d'acides dans la vapeur et le condensat détermine la durée de vie de l'équipement ; la sélection des matériaux et la gestion de la purge nécessitent une attention technique.
- Service de compresseur. Les limites de vibration, les systèmes d'étanchéité et la disponibilité d'un rotor de rechange doivent être planifiés et non improvisés après la première panne.
MVR, TVR ou multi-effet : une vue côte à côte
Le MVR est l’une des trois voies établies pour réutiliser les vapeurs d’évaporation. La recompression thermique de vapeur (TVR) utilise un éjecteur à jet de vapeur comme compresseur, échangeant la vapeur motrice contre de la vapeur entraînée. L'évaporation multi-effets (MEE) fait cascader la vapeur à travers des étapes successives à des pressions décroissantes. La bonne réponse dépend moins de la mode que de trois chiffres : le prix de votre vapeur, le prix de votre électricité et le comportement d'ébullition de l'alcool.
| Aspect | MVR | TVR (éjecteur de vapeur) | Multi-effet (MEE) |
|---|---|---|---|
| Énergie motrice | Électricité via compresseur mécanique | Vapeur motrice via éjecteur | Vapeur vive dans le premier effet |
| Demande de vapeur par kg évaporé | 0,02-0,05 kg, parage uniquement | 0,3-0,6 kg, en fonction du rapport | Environ 1,1 kg d'effet unique, en baisse d'environ 15 % par effet ajouté |
| Réutilisation de la chaleur latente | COP très élevé et efficace de 10-25 | Modéré | Modéré, improves with effect count |
| Élévation de température | 10-40 K, compresseur limité | Fixé par l'éjecteur et la pression de la vapeur motrice | Réparti sur les effets |
| Meilleur ajustement | Service continu, faible BPE, vapeur coûteuse, puissance fiable | Modéré-pressure steam already on site | Vapeur bon marché, énergie peu fiable, campagnes par lots |
Les itinéraires sont également combinés dans la pratique. Une configuration courante chauffe le premier effet avec de la vapeur vive ou un éjecteur TVR et exécute les effets de finition sur le MVR, de sorte que le compresseur ne traite que la vapeur la plus propre et la plus faible en BPE du train.
Intégrer le MVR dans un plan de récupération de chaleur à l'échelle de l'usine
Le MVR résout le côté vapeur du problème énergétique, mais aucun évaporateur ne fonctionne seul. Une usine MVR exploite toujours une chaufferie, des séchoirs, des fours, des oxydants thermiques ou des fours de traitement qui évacuent des gaz de combustion chauds 24 heures sur 24. Ce gaz ne peut pas être recomprimé ; sa chaleur doit être captée avec des équipements de type surface.
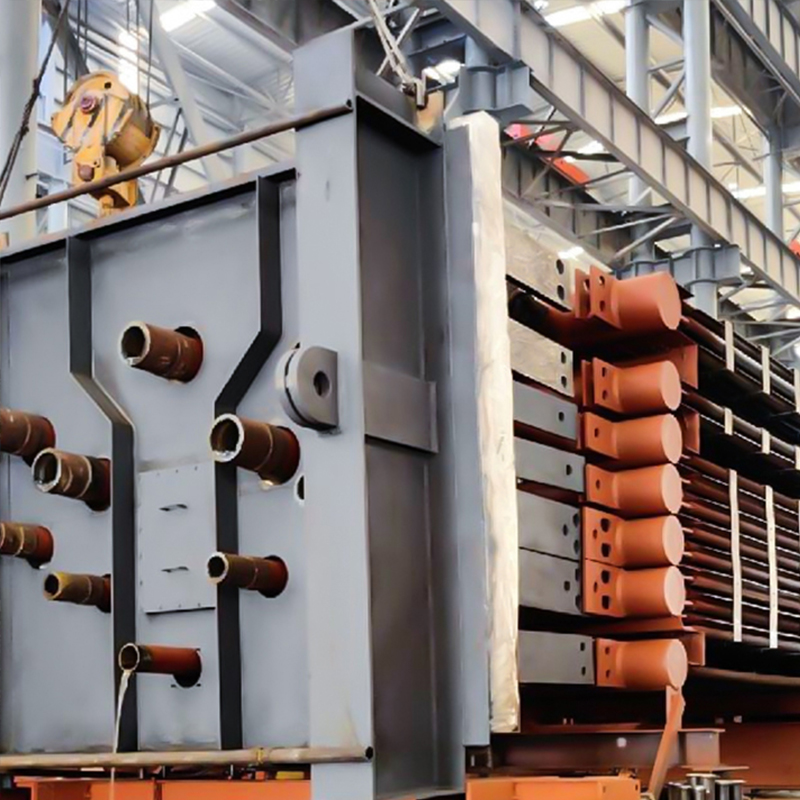 Chaudière à chaleur résiduaire industrielle pour la récupération de la vapeur des gaz de combustion La récupération de la vapeur issue des gaz d'échappement chauds du procédé complète les installations MVR, qui font toujours fonctionner des chaudières, des séchoirs et des fours 24 heures sur 24. Avec des capacités de gaz de combustion allant jusqu'à 320 000 Nm³/h et des taux d'évaporation de 3,8 à 54,5 t/h, il transforme la chaleur résiduelle continue en vapeur d'usine utilisable. Voir le produit →
Lorsque les gaz d'échappement transportent suffisamment d'énergie utilisable, une chaudière industrielle de chaleur résiduelle la convertit en vapeur pour le reste de l'usine, et notre guide pour comment fonctionne une chaudière à chaleur résiduaire industrielle couvre les principes de fonctionnement en détail. Lorsque la priorité est de réduire la température de la cheminée et d’augmenter l’efficacité de la chaudière, un économiseur dédié côté gaz récupère les derniers degrés utilisables des gaz de combustion avant qu’ils n’atteignent la cheminée.
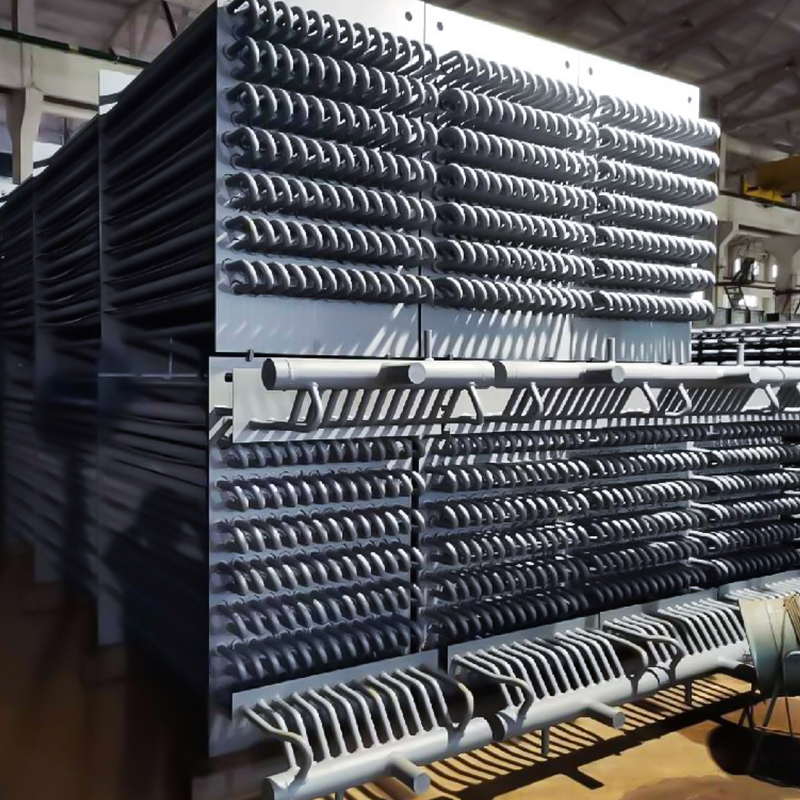 Économiseur pour la récupération de chaleur des gaz de combustion des équipements de traitement Lorsque la priorité est d'abaisser la température de la cheminée et d'augmenter l'efficacité de la chaudière, un économiseur côté gaz capture les derniers degrés utilisables avant que les gaz d'échappement n'atteignent la cheminée. Conçu pour les raffineries corrosives et les gaz de combustion chimiques à 250-400°C, il préchauffe l'eau d'alimentation grâce à une construction scellée et surveillée. Voir le produit →
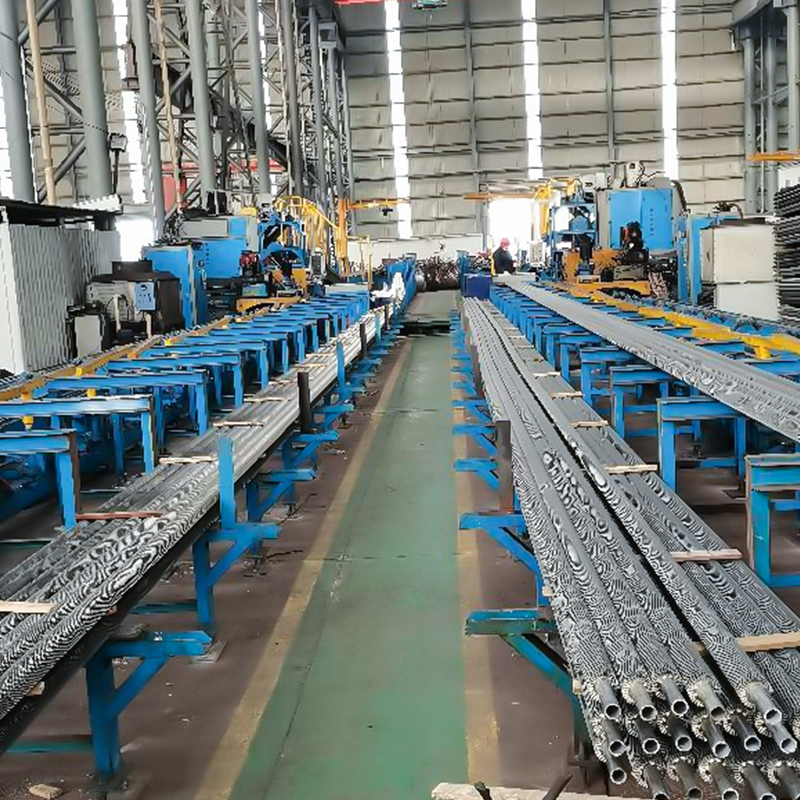
Les performances côté gaz dépendent en fin de compte de la surface du tube. Les surfaces étendues récupèrent plus de chaleur à partir du même volume de fumées, et les tubes à ailettes de type H en particulier résistent à l'encrassement grâce à leurs couloirs de gaz droits et alignés. Notre aperçu de types de tubes à ailettes, matériaux et gains d'efficacité passe en revue les compromis que les ingénieurs pèsent lorsqu'ils les spécifient.
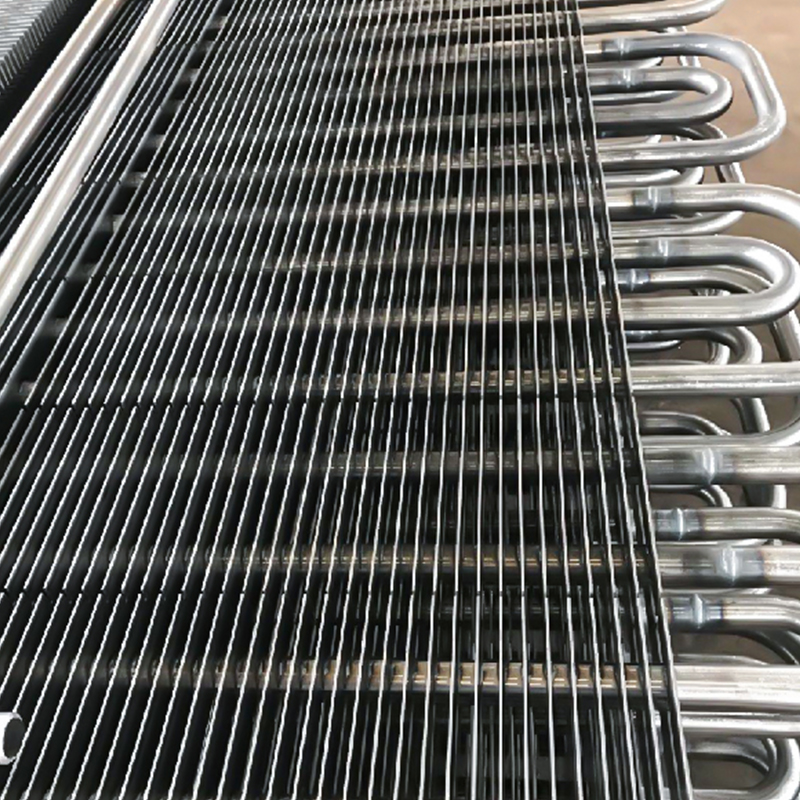 Tube à ailettes de type H pour échangeurs de chaleur de gaz de combustion chargés de poussière Les performances côté gaz dépendent fortement des surfaces des tubes. Les tubes à ailettes de type H agrandissent la surface de chauffage jusqu'à 1,5 à 2 fois par rapport aux ailettes en spirale, tandis que les conduits de gaz parallèles droits résistent à l'encrassement et au colmatage, ce qui les rend bien adaptés à la récupération de chaleur perdue à partir des gaz d'échappement poussiéreux. Voir le produit →
Traiter la boucle MVR et le côté gaz comme une seule conception intégrée évite l'erreur classique consistant à optimiser l'évaporateur alors que la chaudière en amont continue de fonctionner à chaud.
Points pratiques à retenir pour les ingénieurs et les acheteurs
La séquence de décision que nous recommandons est courte. Quantifiez vos prix de vapeur et d’électricité par unité d’évaporation. Mesurez l'élévation du point d'ébullition de la vraie liqueur, et non d'un échantillon de laboratoire dilué. Confirmez que le profil de charge est véritablement continu. Concevez ensuite le côté gaz dans le même projet, en récupérant la chaleur des cheminées et des gaz d'échappement avec des économiseurs et des chaudières à chaleur résiduelle parallèlement à la boucle MVR plutôt qu'après coup.
Pour les acheteurs spécifiant l'équipement de récupération de chaleur environnant, la qualité de fabrication détermine si les économies calculées survivront à la première révision. Des pièces sous pression construites selon les exigences de l'ASME, des lignes de soudage automatisées soutenues par une imagerie à rayons X en temps réel et une capacité annuelle supérieure à 20 000 tonnes pour les grands projets EPC sont les normes auxquelles nous travaillons chez Wuxi Jinker Power Equipment, car un système de récupération de chaleur est aussi fiable que les soudures qui le maintiennent ensemble. Faites en sorte que le côté processus et le côté gaz fonctionnent comme un seul, et l'évaporateur qui brûlait autrefois une tonne de vapeur par tonne d'eau fonctionne en grande partie avec la chaleur qu'il possède déjà.