English
 Français
 Español


Content
- 1 Ce que couvre réellement le transfert de chaleur industriel
- 2 Les surfaces qui déterminent votre taux de transfert de chaleur
- 3 Où la chaleur s'échappe réellement
- 4 Adaptation de l'équipement au devoir
- 5 Lire l’économie avant de s’engager
- 6 Foire aux questions
- 6.1 Quelle est la différence entre un économiseur et un générateur de vapeur à récupération de chaleur ?
- 6.2 Quelle température de cheminée dois-je cibler ?
- 6.3 Comment puis-je empêcher les tubes à ailettes de s'encrasser ?
- 6.4 Un équipement de récupération de chaleur peut-il être installé ultérieurement dans un conduit existant ?
Transfert de chaleur industriel
Sur une chaudière à gaz de 120 t/h, les gaz de combustion sortant de l'économiseur se situent à près de 145 °C. Si vous contournez cet économiseur, la même cheminée fonctionnera à environ 260 °C. Combler cet écart de 115 K représente environ cinq pour cent de la facture de combustible, chaque heure de fonctionnement de l'usine.
C’est précisément cet écart qui constitue la véritable raison du travail de transfert de chaleur industriel. Il est rarement question d’alliages exotiques ou de nouvelle thermodynamique ; c'est une question de surface, de vitesse du gaz, de marge d'encrassement et de position du métal à l'intérieur du conduit. Obtenez ces quatre bons résultats et un design simple surpasse un design élégant qui se branche solidement en six semaines.
Les sections ci-dessous couvrent les mécanismes, le matériel, les étapes de sélection et les chiffres qui décident si un projet est approuvé ou abandonné.
Ce que couvre réellement le transfert de chaleur industriel
Transfert de chaleur industriel is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Définition : le transfert de chaleur industriel est la conception de surfaces et de chemins d'écoulement qui déplacent la chaleur des gaz de combustion, des gaz d'échappement ou de la vapeur vers un fluide utile, suffisamment rapidement pour payer l'équipement et suffisamment doucement pour maintenir la paroi du tube au-dessus de sa limite de corrosion.
Trois mécanismes se partagent la tâche. Le rayonnement domine au-dessus d’environ 800 °C, ce qui correspond au territoire du four. La conduction à travers la paroi du tube ne constitue presque jamais un goulot d'étranglement, car une paroi en acier au carbone de 3 mm à 400 °C ajoute une résistance négligeable. La convection côté gaz fait des dégâts.
Des fumées propres à 10 à 15 m/s donnent un coefficient de film d'environ 30 à 60 W/m2K. Le côté eau ou vapeur du même tube dépasse 1000 W/m2K. Étant donné que les résistances s'ajoutent en série, le côté gaz est responsable d'environ 90 % du problème, et chaque décision de conception en aval découle de ce seul fait.
1% économie de carburant approximative par baisse de 20 K de la température de la cheminée
4-8x surface externe ajoutée par des ailettes de type H ou en spirale
18-30 mois de retour sur investissement simple typique sur une rénovation d'économiseur
La conséquence pratique est simple. Ajoutez de la zone du côté du gaz, maintenez la vitesse du gaz suffisamment élevée pour récurer les ailettes mais suffisamment basse pour éviter l'érosion, et acceptez que la paroi du tube soit proche de la température de l'eau. Tout le reste est détail.
Les surfaces qui déterminent votre taux de transfert de chaleur
La surface côté gaz est l'endroit où une conception de récupération de chaleur est gagnée ou perdue, de sorte que les tubes à ailettes, les batteries d'économiseurs et les modules HRSG sont jugés sur les trois mêmes chiffres : densité de surface, vitesse du gaz et tolérance à l'encrassement.
| Élément | Service typique | Sortie côté gaz | Risque dominant |
| Banque de tubes nus | Petit économiseur ou préchauffeur d'air | 180 à 220°C | Faible densité de surface, grande empreinte au sol |
| Tube à ailettes de type H | Économiseur dans les fumées cendrées | 150 à 190°C | Pont de frêne entre les paires de nageoires |
| Tube à ailettes en spirale | Économiseur de gaz propre, évaporateur HRSG | 120 à 160°C | Corrosion des racines des nageoires près du point de rosée |
| Module RHSG | Échappement à cycle combiné | Pile de 80 à 100 C | Contrainte thermique au températeur et au tambour |
Les ailettes de type H sont soudées par paires avec un conduit de gaz droit entre elles, c'est pourquoi elles survivent aux cendres de charbon et de biomasse qui boucheraient un banc en spirale dense. Les ailettes en spirale offrent plus de surface par mètre et de meilleures performances dans les gaz propres, mais elles sont plus difficiles à nettoyer et tolèrent beaucoup moins les points froids.
Le détail le plus souvent négligé est l’efficacité des ailerons. Les ailettes longues et fines à haute température conduisent mal sur toute leur longueur, de sorte que la surface efficace est plus petite que la surface géométrique. Si une fiche technique indique une zone sans chiffre d’efficacité des ailerons, demandez-la avant de comparer les prix. Une note distincte sur comment les tubes à ailettes augmentent l'efficacité du transfert de chaleur parcourt le calcul de la surface plus en détail.
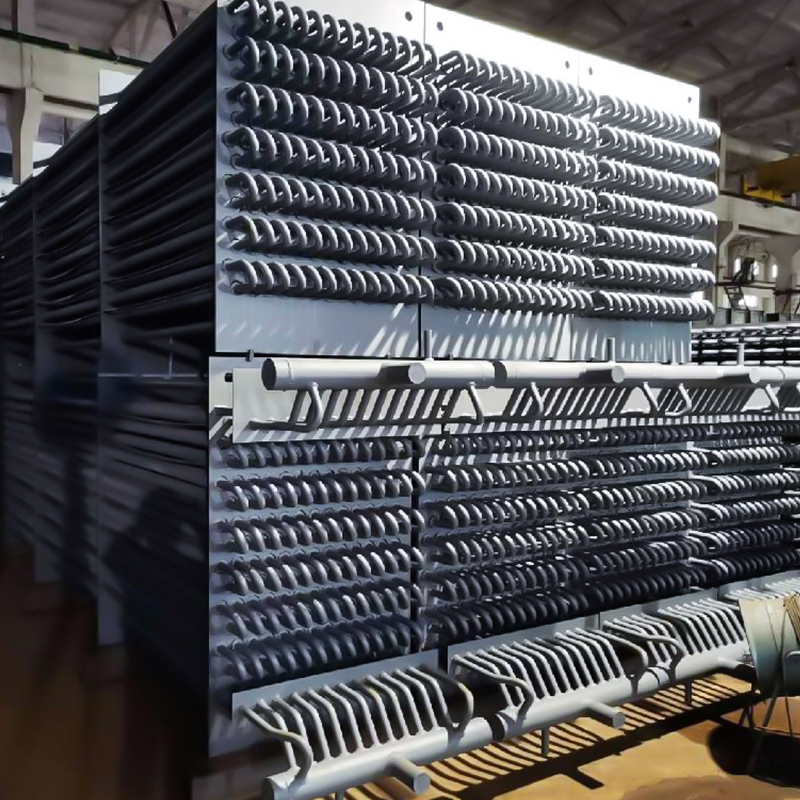
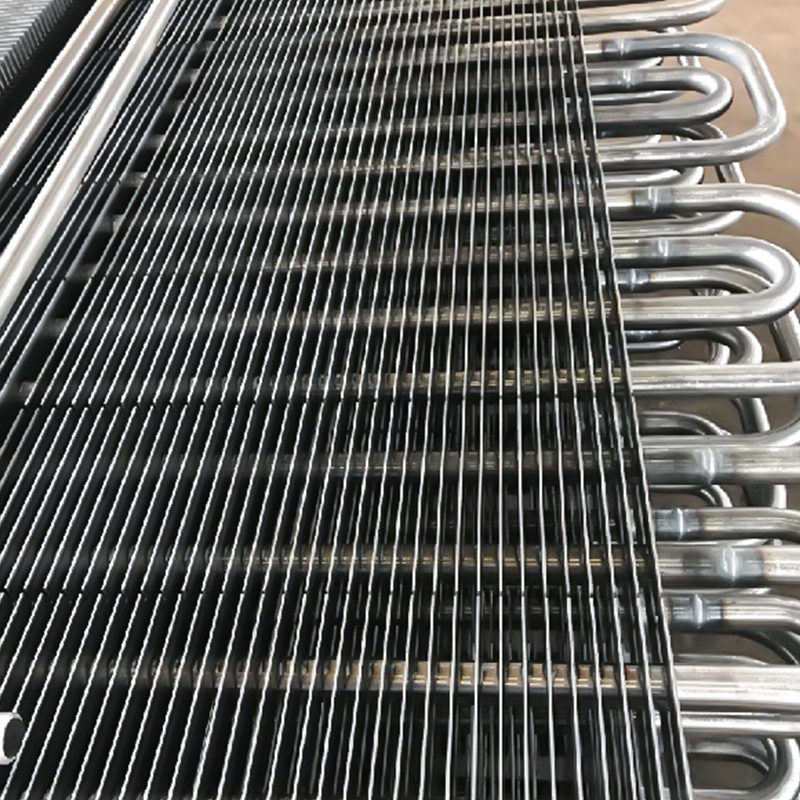 Tube à ailettes de type H pour un transfert de chaleur à haute efficacité Les ailettes en forme de H soudées à haute fréquence augmentent la surface de chauffage et résistent à la poussière, ce qui rend l'efficacité des ailettes intéressante à vérifier avant de comparer les options de transfert de chaleur. Voir le produit →
Règle de base : si les cendres sont collantes, choisissez la géométrie des ailettes avec le couloir de gaz le plus large que vous puissiez vous permettre, puis rachetez la zone perdue avec une berge plus profonde plutôt qu'un pas d'ailettes plus dense.
Où la chaleur s'échappe réellement
La plupart des usines perdent de la chaleur récupérable à trois endroits : la cheminée, les surfaces chaudes qui n'ont jamais été réisolées après une modification et la purge ou le condensat qui est déversé au lieu d'être renvoyé.
Ça vaut le coup de récupérer
- Gaz de combustion au-dessus de 180 C à pleine charge
- Purge continue au-dessus de 5 pour cent du débit de vapeur
- Condensat revenant au dessus de 90 C
- Pertes de purgeur sur un collecteur fonctionnant 24h/24 et 7j/7
Cela n'en vaut généralement pas la peine
- Échappement intermittent des processus par lots
- Gaz en dessous du point de rosée acide sans tolérance de corrosion
- Pertes de surface sur les lignes déjà sous une température cutanée de 50 C
- Petits ruisseaux nécessitant leur propre pompe et boucle de contrôle
Deux nombres déterminent jusqu'où la température du gaz peut être poussée. Le point de rosée acide fixe le seuil : avec 1 à 2 % de soufre dans le carburant, la vapeur d'eau et le SO3 commencent à se condenser sur les ailettes entre 120 et 150 C. Le point de pincement fixe la limite pratique pour la génération de vapeur, généralement 8 à 15 K entre la sortie du gaz et la saturation de la vapeur.
Note de terrain : une sortie de gaz inférieure à 12 K ressemble à une efficacité gratuite sur le papier, mais si elle place la racine de l'aileron sous le point de rosée pendant 300 heures par an, le tube est remplacé bien avant que l'économie de carburant ne soit réalisée.
Lorsque la température du gaz dépasse environ 500 °C, un économiseur n’est absolument pas le bon outil. Cette tâche incombe à une chaudière à chaleur résiduelle qui génère de la vapeur ou chauffe un fluide de traitement, et la décision dépend bien plus du bilan de vapeur de l'usine que des données sur le gaz.
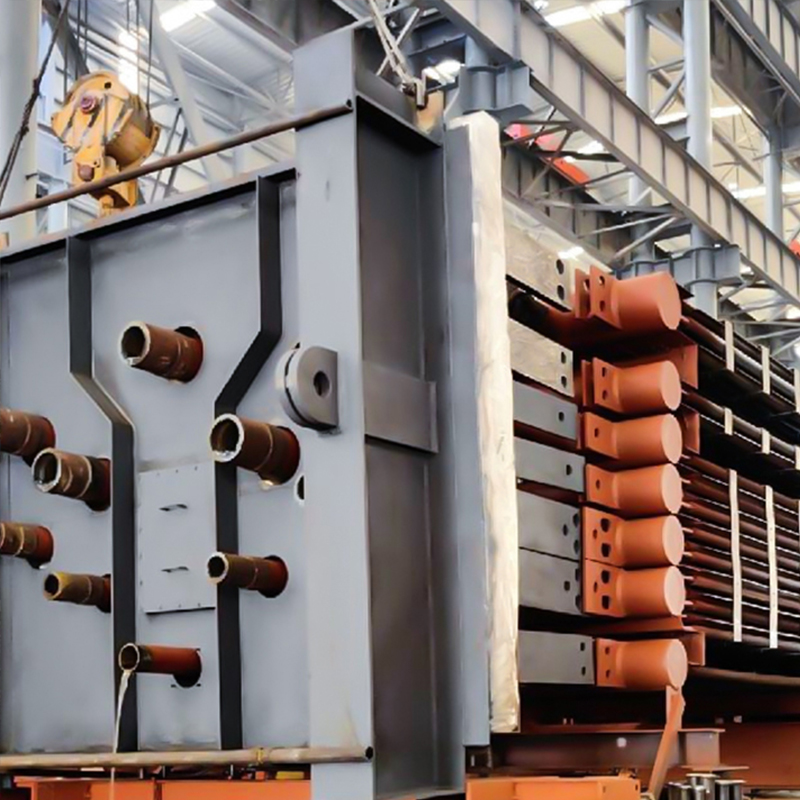 Chaudière à chaleur résiduaire industrielle pour la récupération des gaz de combustion à haute température Pour les gaz de combustion au-dessus de la plage de l'économiseur, cette chaudière récupère la chaleur pour générer de la vapeur et s'adapte à la poussière, à la corrosion et aux sources fluctuantes. Voir le produit →
Adaptation de l'équipement au devoir
La sélection de l'équipement suit d'abord l'état du gaz et ensuite la demande de vapeur ou d'eau, et jamais l'inverse.
- Corrigez les données sur le gaz : débit, température, composition, charge de poussière, point de rosée et comment les quatre passent entre l'été et l'hiver.
- Réglez la température de sortie cible avec une marge de corrosion, et non à l'optimum théorique.
- Dimensionnez la surface avec un facteur d'encrassement honnête, de l'ordre de 0,005 à 0,01 m2K/W pour le gaz propre et de deux à trois fois celui pour le chauffage au fioul ou à la biomasse.
- Vérifiez la disposition et le raccordement : espace des conduits, tête de ventilateur, élévation du tambour, disposition de dérivation et accès physique pour le nettoyage.
Les étapes trois et quatre sont celles où les budgets sont perdus. Une unité dimensionnée pour un usage propre et installée sans souffleur de suie nécessite une panne imprévue dans les deux ans, et le coût d'en ajouter un plus tard dépasse généralement la différence de prix entre une conception bon marché et une bonne.
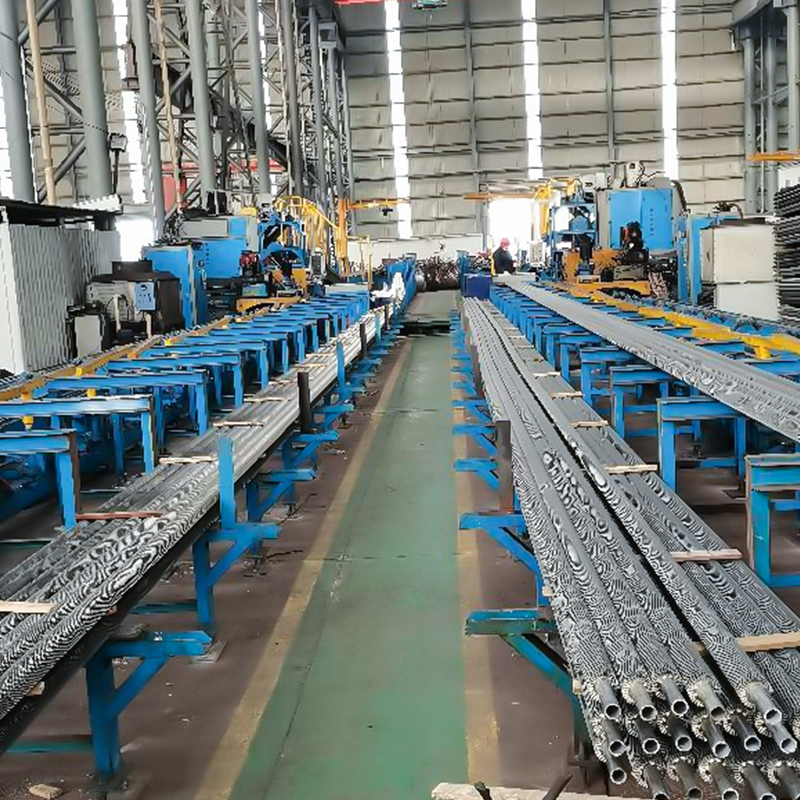
Sur le travail EPC, l'interface compte autant que la conception thermique. Les transitions de conduits, les joints de dilatation, l'acier de support et l'instrumentation doivent tous être résolus en 3D avant le début de la fabrication. C'est pourquoi un fournisseur capable de convertir les dessins et de vérifier l'apport de chaleur en interne fait gagner plus de temps à un projet qu'un fournisseur qui propose simplement un prix par tonne inférieur. Le profil de l'entreprise définit cette portée technique plus en détail.
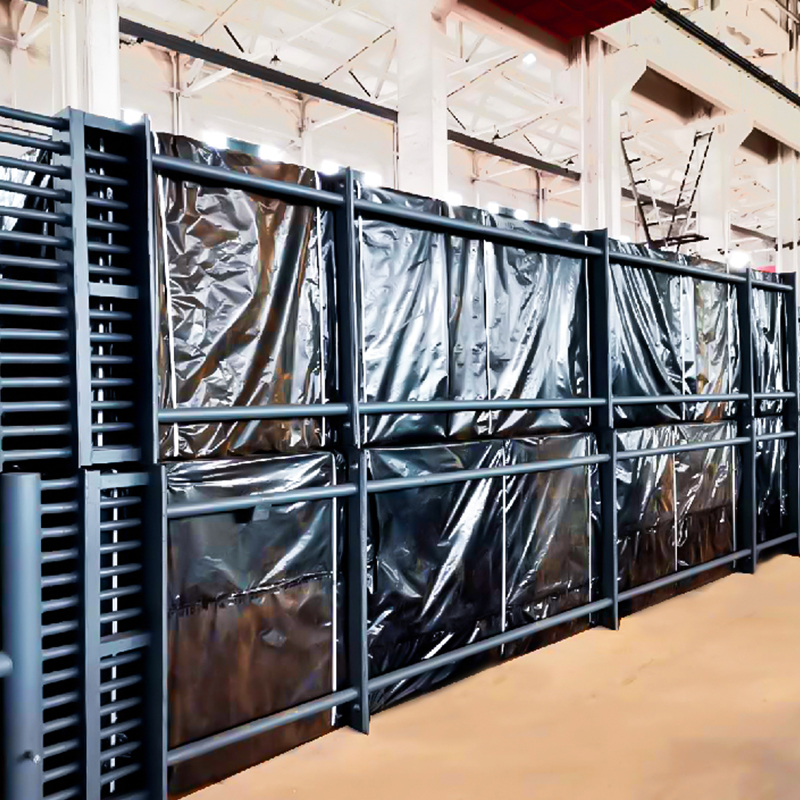 Économiseur de gaz de combustion de queue de chaudière Récupère la chaleur des fumées de chaudière pour préchauffer l'eau d'alimentation, réduire la consommation de combustible et s'adapter aux systèmes de chaudières au charbon, au gaz, au fioul, à la biomasse ou à la chaleur résiduelle. Voir le produit →
Une conception qui gagne 3 % d’efficacité en plus mais qui impose une interruption du nettoyage tous les trimestres n’est pas une amélioration. Il s’agit d’un contrat de maintenance avec attachement au transfert de chaleur.
Lire l’économie avant de s’engager
Le retour sur investissement des équipements de transfert de chaleur industriels est dominé par les heures de fonctionnement annuelles et le prix du carburant, et non par de petites différences d'efficacité thermique.
8000 h/an 14 mois
6000 h/an 19 mois
4000 h/an 28 mois
2000 h/an 56 mois
Un retour sur investissement simple en quelques mois pour une réduction de la température de la cheminée de 20 K, pour un prix du gaz d'environ 6 USD par MMBtu, avant les coûts de maintenance et de panne.
Trois éléments déterminent si le cas survit à une réunion de révision :
- Heures de fonctionnement à charge réaliste, pas les heures nominales.
- Coût du carburant tout au long de la durée de vie de l'équipement, avec un contrôle de sensibilité à la moitié du prix actuel.
- Coût du nettoyage et de l’inspection, y compris les jours d’arrêt qu’il consomme.
Ajoutez tôt la conformité des pièces de pression. La documentation ASME ou PED, la traçabilité des matériaux et l'inspection par un tiers modifient rarement la conception thermique, mais elles peuvent décaler le calendrier de livraison de plusieurs mois si elles sont relevées après le gel du dessin.
La version courte : mesurez le gaz, respectez le point de rosée, la taille de l'encrassement et vérifiez les heures de fonctionnement avant de comparer les chiffres d'efficacité.
Foire aux questions
Quelle est la différence entre un économiseur et un générateur de vapeur à récupération de chaleur ?
Un économiseur chauffe l'eau d'alimentation sans changer sa phase, généralement en utilisant des gaz de combustion entre 200 et 400 C. Un générateur de vapeur à récupération de chaleur produit de la vapeur et contient généralement des sections économiseur, évaporateur et surchauffeur dans un seul boîtier, récupérant les gaz d'échappement des turbines à gaz ou des processus à haute température.
Quelle température de cheminée dois-je cibler ?
Aussi bas que le permettent le point de rosée acide et le point de pincement. Pour les gaz à faible teneur en soufre, cette température est souvent comprise entre 120 et 150 °C ; pour le fioul à haute teneur en soufre, elle peut être de 160 °C ou plus, à moins que des ailettes résistantes à la corrosion ne soient spécifiées.
Comment puis-je empêcher les tubes à ailettes de s'encrasser ?
Adaptez le type d'ailettes aux cendres, maintenez la vitesse du gaz entre 8 et 12 m/s et installez des souffleurs de suie avec suffisamment de voies pour atteindre la paroi du tube. Les ailettes de type H avec de larges couloirs de gaz constituent le choix le plus sûr en dessous de 300 °C, là où les cendres sont collantes.
Un équipement de récupération de chaleur peut-il être installé ultérieurement dans un conduit existant ?
Oui, si la tête du ventilateur et l’espace des conduits le permettent. La plupart des rénovations nécessitent une dérivation pour le refroidissement et le nettoyage, et la perte de tirage supplémentaire de 0,5 à 1,5 kPa doit généralement être compensée par une mise à niveau du ventilateur ou une cheminée plus haute.
La conception thermique est un compromis entre surface, vitesse et propreté. Choisissez-en deux et le troisième vous facturera plus tard.